 中铸智能ZOOMZU
اطلب عرض سعر
中铸智能ZOOMZU
اطلب عرض سعر
من تصميم التخطيط واختيار المعدات إلى التركيب والتشغيل التجريبي وتدريب المشغّلين — فريق واحد مسؤول عن الخط بالكامل، ليبدأ مسبكك الإنتاج وفق الجدول المحدد.
نفث من الأعلى والأسفل أو نفث جانبي؛ صلابة القالب 85–95 B.
عربات نقل ومعدات صب متزامنة مع التبريد.
نفق تبريد يضبط درجة حرارة إخراج القوالب بالاهتزاز وإيقاع الإنتاج.
منصة اهتزاز تفصل المصبوبات عن الرمل.
تنظيف السطح يزيل الرمل وقشرة الأكسيد.
معالجة الرمل المستعمل وإعادته إلى دورة الإنتاج.
إعادة التدوير والخلط والتحكم في الرطوبة ودرجة الحرارة.
* الجدول الزمني إرشادي؛ ويتوقف التوقيت الفعلي على نطاق المشروع وتكوينه وظروف الموقع.
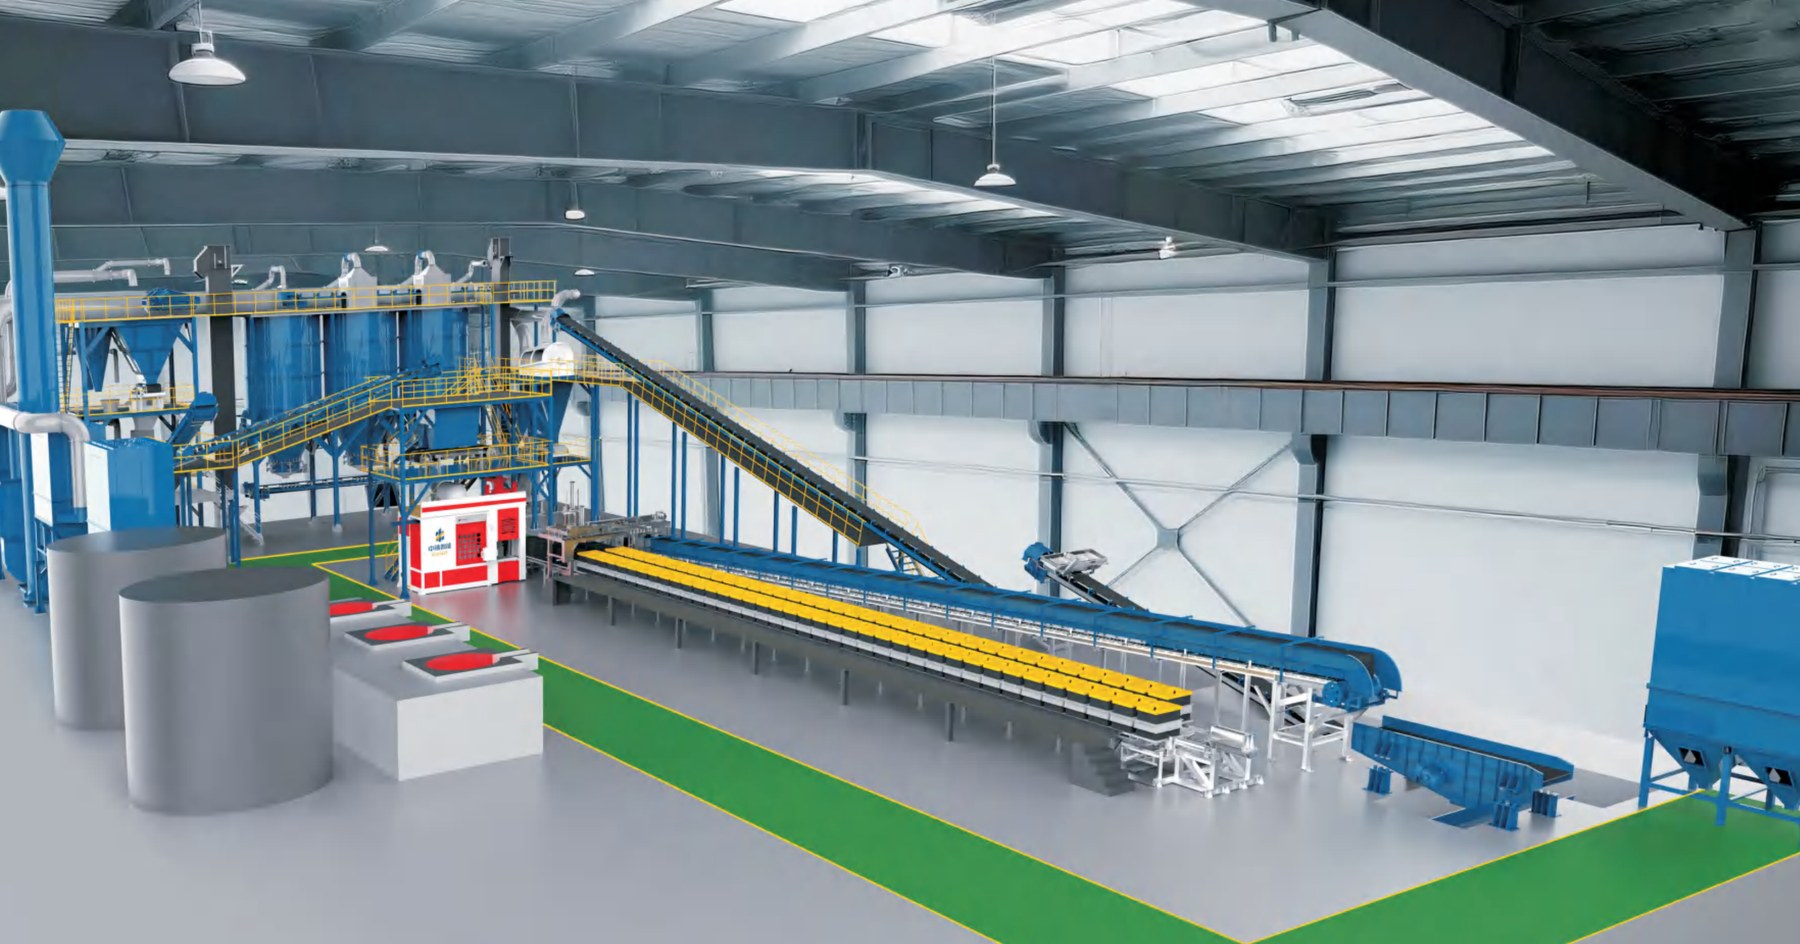
تخطيط المصنع استناداً إلى مساحة المبنى وهدف الإنتاج وتنوع المصبوبات، مع مراعاة مسارات الصيانة واللوجستيات.
تطابق التشكيل والرمل والصب والتبريد والسفع في الواجهات وإيقاع الإنتاج.
تركيب في الموقع وتشغيل مترابط وإنتاج تجريبي حتى تحقيق جودة القالب وإيقاع الإنتاج المطلوبين.
تدريب المشغّلين وفنيي الصيانة، وتوفير قطع الغيار والدعم عن بُعد لضمان استمرارية التشغيل على المدى الطويل.
أنواع المصبوبات وهدف الإنتاج والمصنع القائم والميزانية.
1–2 أسبوعاًالتخطيط وقائمة المعدات وحساب الإيقاع وتقدير الاستثمار.
2–4 أسابيعتصنيع المعدات واختبارها في المصنع والقبول الأولي.
10–16 أسبوعاًتركيب في الموقع وتشغيل مترابط وإنتاج تجريبي.
4–8 أسابيعتدريب المشغّلين وقطع الغيار والدعم عن بُعد.
مستمر* الجدول الزمني إرشادي؛ ويتوقف التوقيت الفعلي على نطاق المشروع وتكوينه وظروف الموقع.