 中铸智能ZOOMZU
Solicitar cotización
中铸智能ZOOMZU
Solicitar cotización
Del diseño de la distribución en planta y la selección de equipos a la instalación, la puesta en marcha y la formación de operarios — un solo equipo responsable de toda la línea, para que su fundición empiece a producir según el calendario.
Disparo superior e inferior o lateral; dureza del molde 85–95 B.
Carros de transferencia y equipos de colada sincronizados con el enfriamiento.
El túnel de enfriamiento controla la temperatura y el ritmo de desmoldeo.
El desmoldeo por vibración separa las piezas fundidas de la arena.
La limpieza superficial elimina la arena y la capa de óxido.
La arena usada se trata y vuelve al circuito.
Regeneración, mezcla y control de humedad y temperatura.
* Calendario orientativo; los plazos reales dependen del alcance del proyecto, la configuración y las condiciones del sitio.
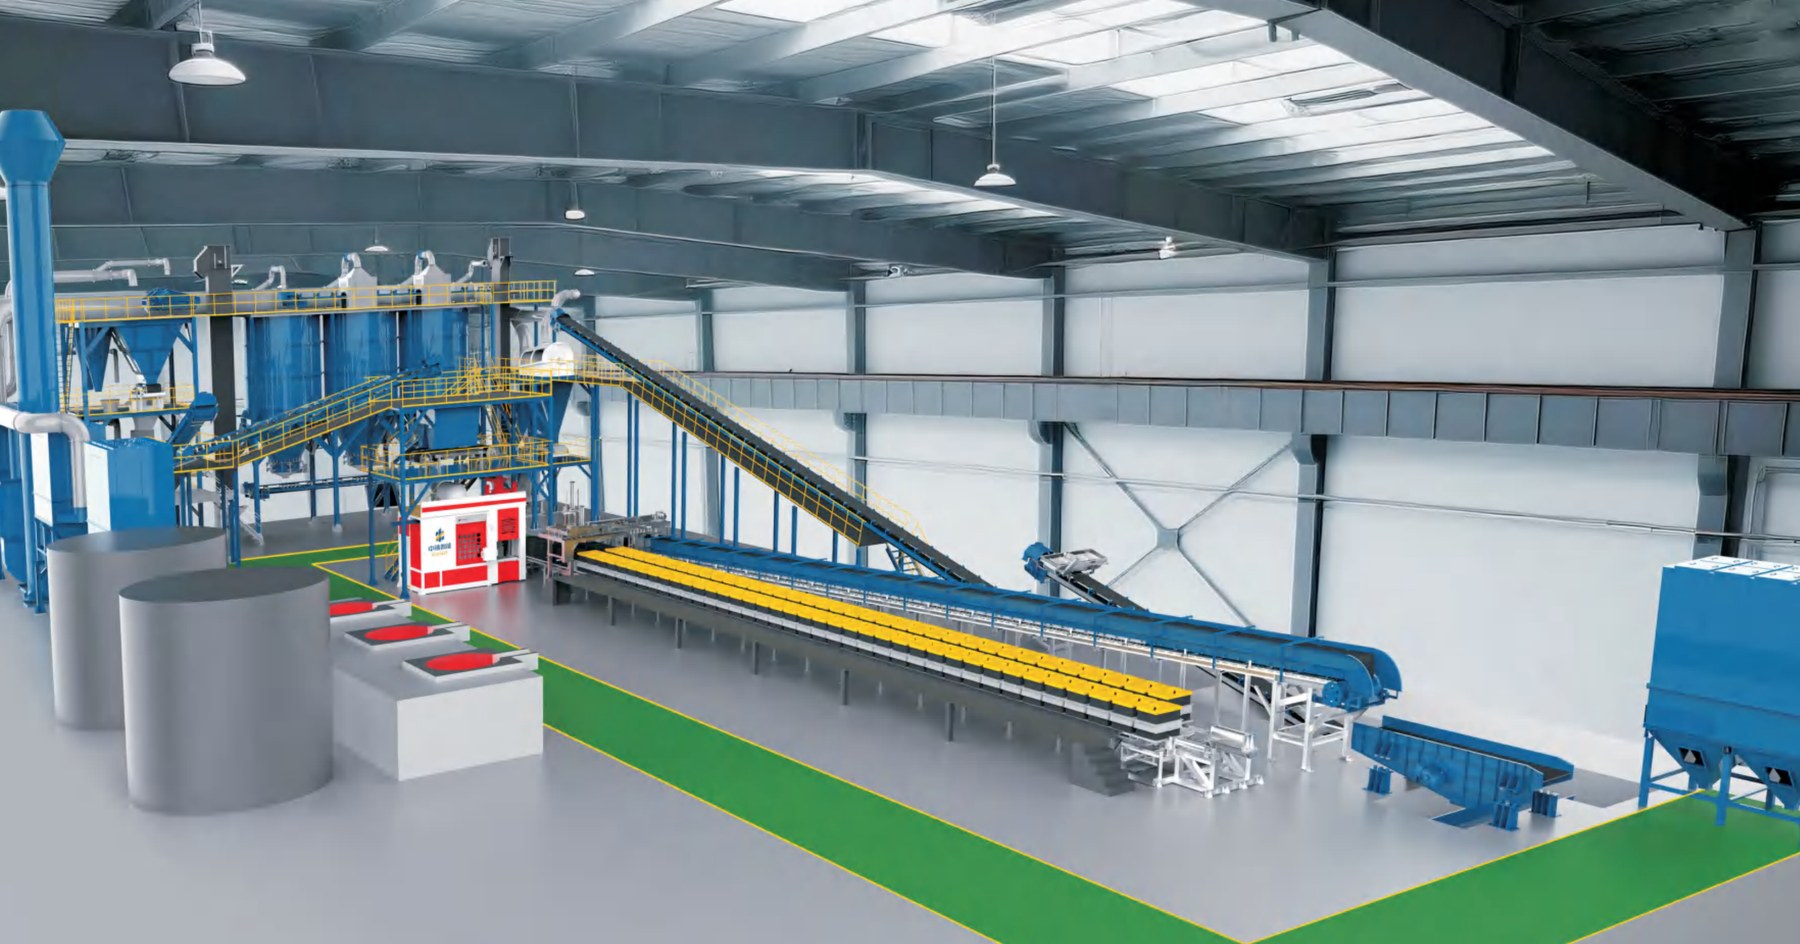
Distribución en planta según el tamaño del edificio, el objetivo de producción y la mezcla de piezas, con accesos de mantenimiento y logística.
Moldeo, arena, colada, enfriamiento y granallado coordinados en interfaz y ritmo.
Instalación en obra, puesta en marcha enlazada y producción de prueba hasta alcanzar la calidad del molde y el ritmo previstos.
Formación de operarios y de mantenimiento, repuestos y soporte remoto para una disponibilidad prolongada.
Tipos de pieza, objetivo de producción, planta existente y presupuesto.
1–2 semanasDistribución en planta, lista de equipos, cálculo del ritmo y estimación de la inversión.
2–4 semanasFabricación de los equipos, pruebas en fábrica y preaceptación.
10–16 semanasInstalación en obra, puesta en marcha enlazada y producción de prueba.
4–8 semanasFormación de operarios, repuestos y soporte remoto.
Permanente* Calendario orientativo; los plazos reales dependen del alcance del proyecto, la configuración y las condiciones del sitio.