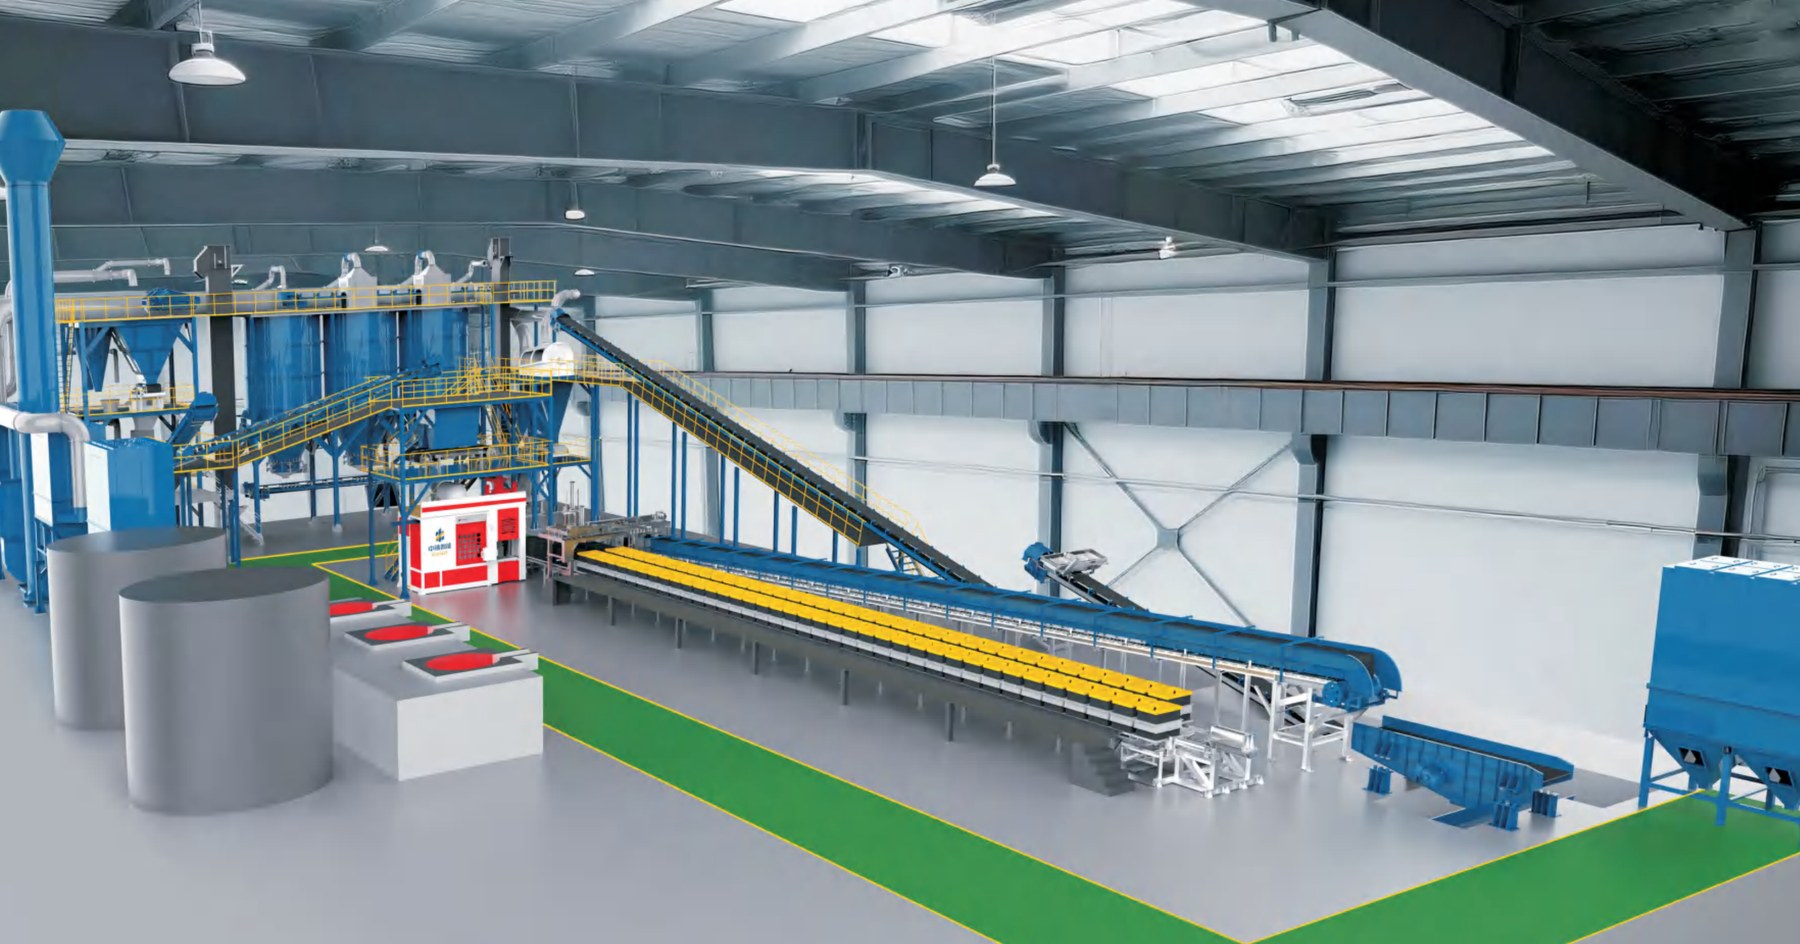
From layout design and equipment selection to installation, commissioning and operator training — one team responsible for the whole line, so your foundry starts producing on schedule.
旧砂再生、混砂、水分与温度控制。
上下射砂 / 侧面射砂,砂型硬度 85–95 B。
转运小车、浇注机与同步冷却。
冷却隧道,控制开箱温度与节拍。
振动落砂、铸件与砂分离。
表面清理、去除粘砂与氧化皮。
回用砂处理,降低新砂消耗。
* 周期为示意,实际按项目规模、配置与现场条件确定。
按厂房尺寸、产能目标与铸件类型做工艺平面布置,预留检修与物流通道。
造型、砂处理、浇注、冷却、抛丸各环节设备匹配,接口与节拍统一。
现场安装、联动调试、试生产,直到砂型质量与节拍达标。
操作与保全培训,备件供应与远程支持,保障长期稳定运行。
铸件类型、产能目标、现有厂房条件与预算。
1–2 weeks平面布局、设备清单、节拍计算与投资估算。
2–4 weeks设备制造、出厂测试、预验收。
10–16 weeks现场安装、联动调试、试生产。
4–8 weeks操作培训、备件供应、远程支持。
Ongoing* 周期为示意,实际按项目规模、配置与现场条件确定。