 中铸智能ZOOMZU
Teklif alın
中铸智能ZOOMZU
Teklif alın
Yerleşim tasarımı ve ekipman seçiminden montaj, devreye alma ve operatör eğitimine kadar — tüm hattın sorumluluğu tek ekipte; böylece dökümhaneniz planlanan tarihte üretime başlar.
Üst-alt veya yan püskürtme; kalıp sertliği 85–95 B.
Transfer arabaları ve döküm ekipmanı soğutma ile senkronize çalışır.
Soğutma tüneli, döküm sarsma sıcaklığını ve takt süresini kontrol eder.
Titreşimli döküm sarsma, dökümleri ve kumu ayırır.
Yüzey temizliği kum ve oksit kabuğunu uzaklaştırır.
Kullanılmış kum işlenerek döngüye geri döndürülür.
Geri kazanım, karıştırma, nem ve sıcaklık kontrolü.
* Gösterge niteliğindeki takvim; gerçek süreler proje kapsamına, konfigürasyona ve saha koşullarına bağlıdır.
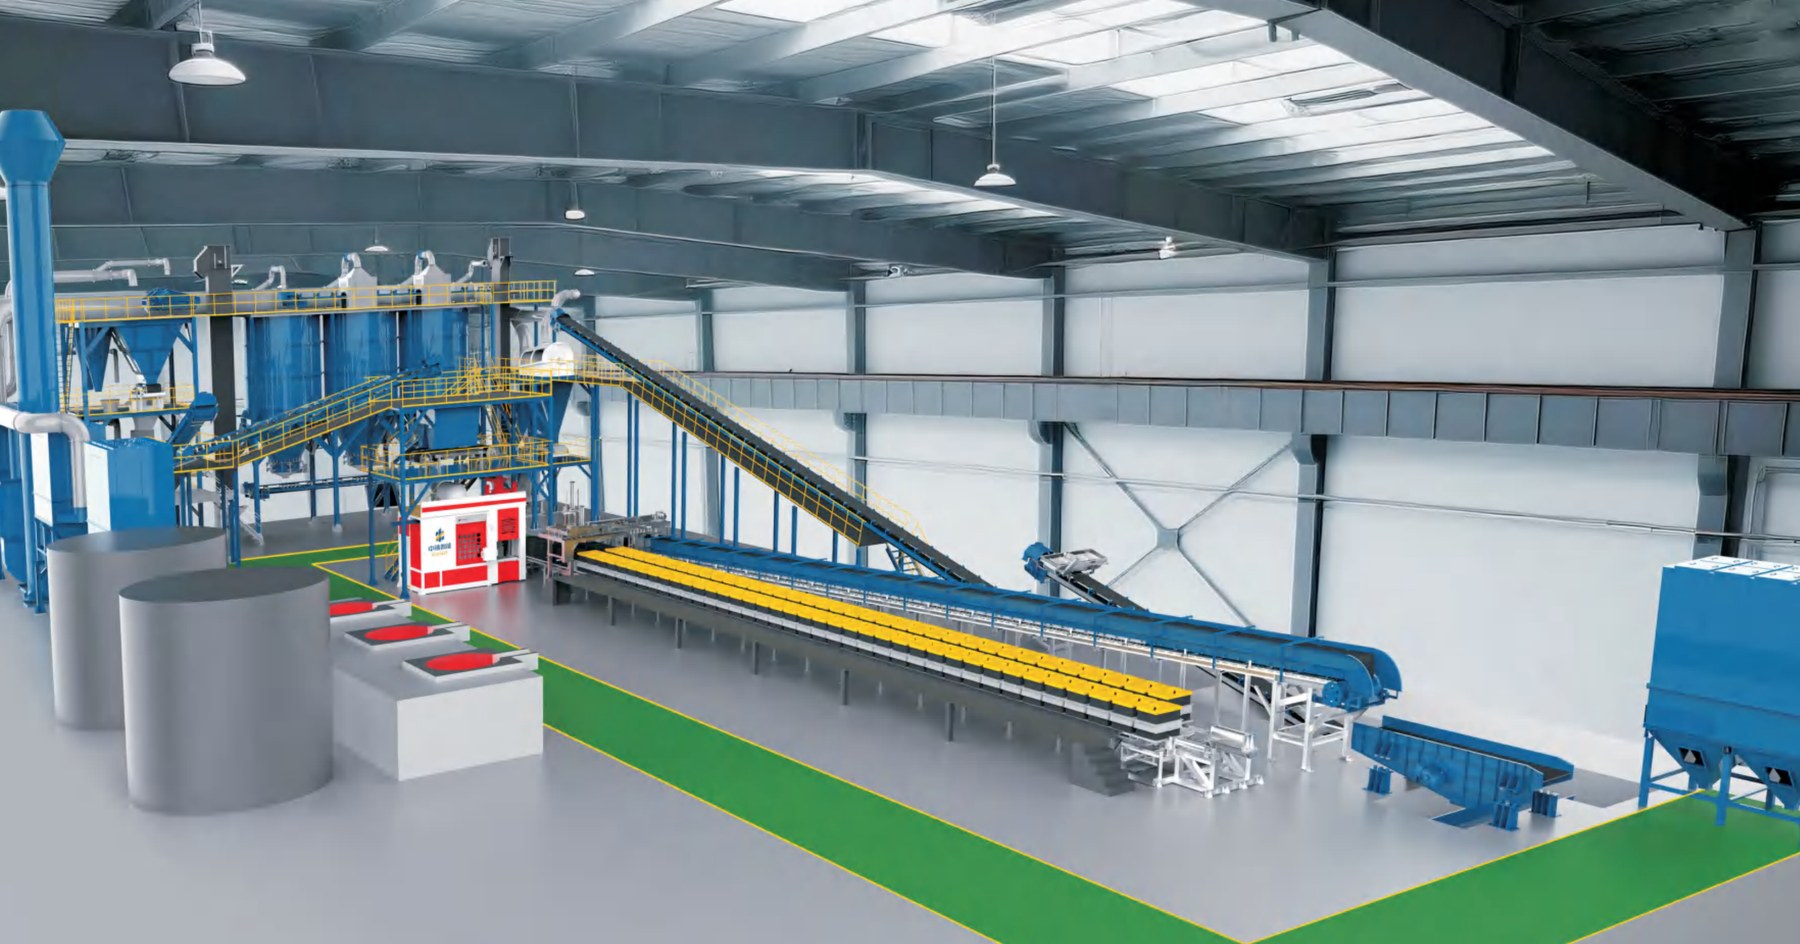
Bina ölçüleri, üretim hedefi ve döküm yelpazesine göre tesis yerleşimi; bakım ve lojistik erişimi dâhil.
Kalıplama, kum, döküm, soğutma ve bilyeli temizleme; arayüz ve takt uyumuyla eşleştirilir.
Sahada montaj, bağlantılı devreye alma ve kalıp kalitesi ile takt hedefine ulaşılana kadar deneme üretimi.
Operatör ve bakım eğitimi, yedek parça ve uzaktan destek ile uzun ömürlü çalışma süresi.
Döküm tipleri, üretim hedefi, mevcut tesis ve bütçe.
1–2 haftaYerleşim, ekipman listesi, takt hesabı ve yatırım tahmini.
2–4 haftaEkipman üretimi, fabrika testleri ve ön kabul.
10–16 haftaSahada montaj, bağlantılı devreye alma ve deneme üretimi.
4–8 haftaOperatör eğitimi, yedek parça ve uzaktan destek.
Sürekli* Gösterge niteliğindeki takvim; gerçek süreler proje kapsamına, konfigürasyona ve saha koşullarına bağlıdır.