 中铸智能ZOOMZU
کوٹیشن حاصل کریں
中铸智能ZOOMZU
کوٹیشن حاصل کریں
لے آؤٹ ڈیزائن اور آلات کے انتخاب سے لے کر تنصیب، کمیشننگ اور آپریٹرز کی تربیت تک — پوری لائن کی ذمہ داری ایک ٹیم پر، تاکہ آپ کی فاؤنڈری مقررہ وقت پر پیداوار شروع کرے۔
اوپر نیچے یا سائیڈ شوٹنگ؛ مولڈ کی سختی 85–95 B۔
ٹرانسفر کارز اور پورنگ آلات کولنگ کے ساتھ ہم آہنگ۔
کولنگ ٹنل شیک آؤٹ کے درجہ حرارت اور ٹیکٹ کو کنٹرول کرتی ہے۔
وائبریٹنگ شیک آؤٹ کاسٹنگز اور ریت کو الگ کرتا ہے۔
سطح کی صفائی ریت اور آکسائیڈ کی تہہ ہٹاتی ہے۔
استعمال شدہ ریت کو ٹریٹ کر کے چکر میں واپس لایا جاتا ہے۔
بحالی، مکسنگ، نمی اور درجہ حرارت کا کنٹرول۔
* تخمینی شیڈول؛ اصل وقت پروجیکٹ کے دائرہ کار، کنفیگریشن اور سائٹ کے حالات پر منحصر ہے۔
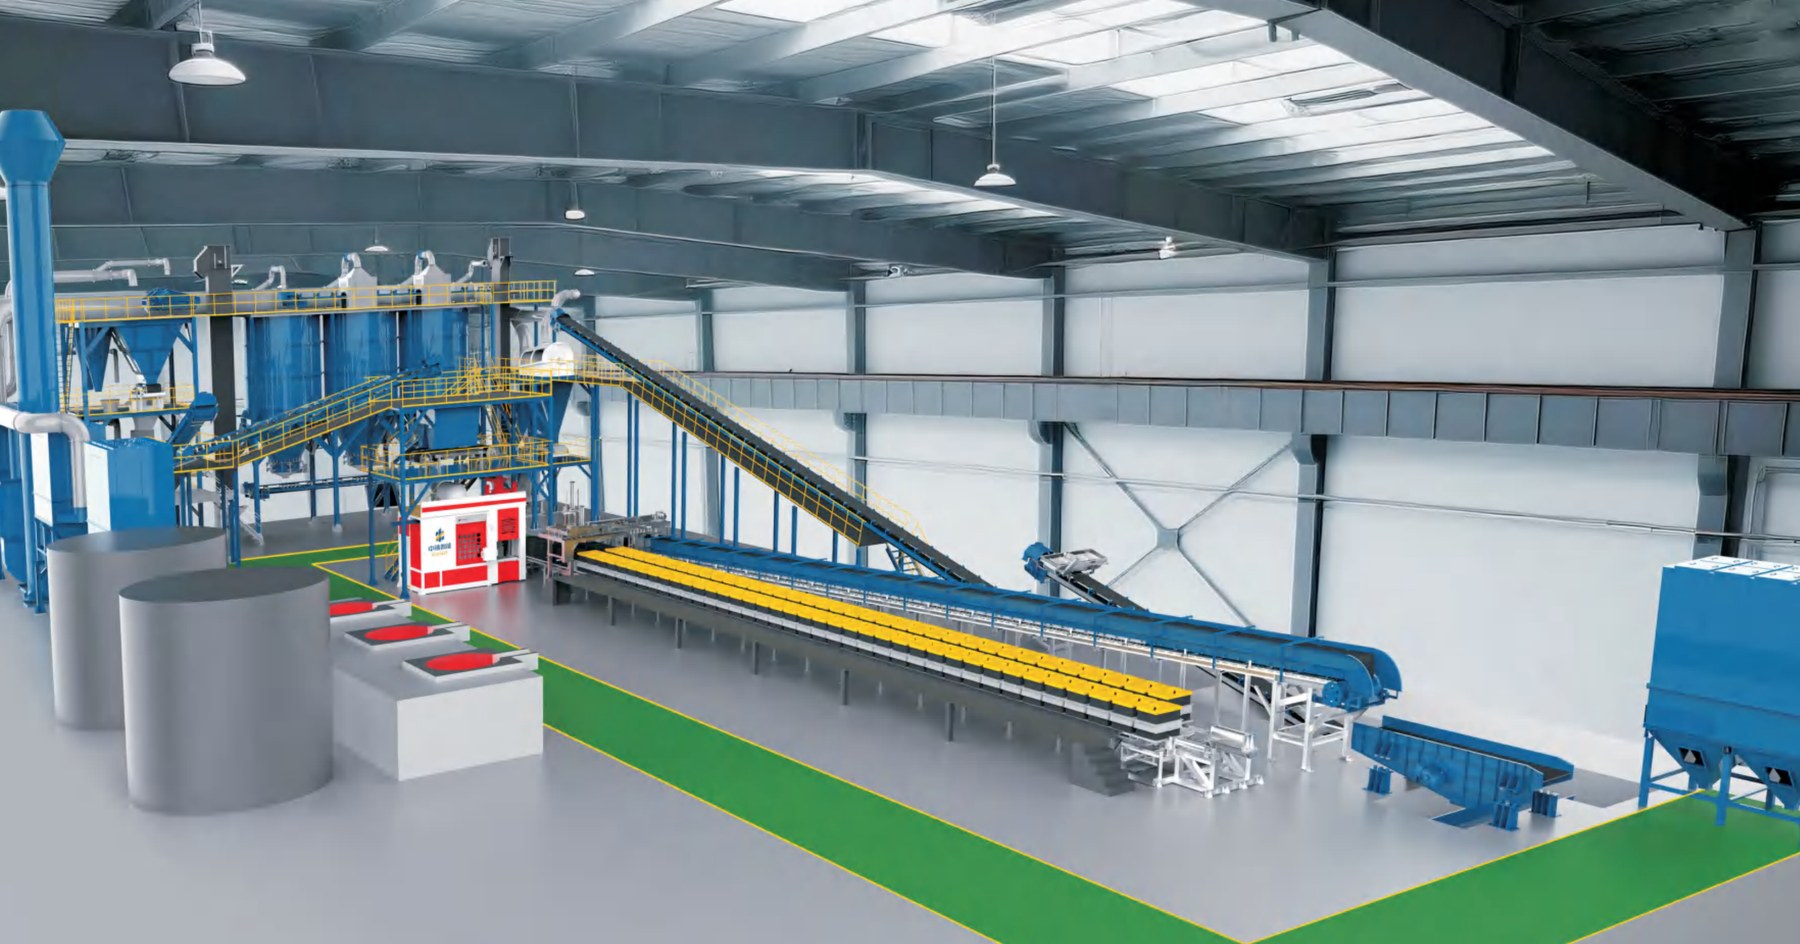
بلڈنگ کے سائز، پیداواری ہدف اور کاسٹنگ مکس کی بنیاد پر پلانٹ لے آؤٹ، مینٹیننس اور لاجسٹکس کی رسائی کے ساتھ۔
مولڈنگ، ریت، پورنگ، کولنگ اور بلاسٹنگ — انٹرفیس اور ٹیکٹ میں ہم آہنگ۔
سائٹ پر تنصیب، مربوط کمیشننگ اور آزمائشی پیداوار، جب تک مولڈ کا معیار اور ٹیکٹ حاصل نہ ہو جائیں۔
آپریٹر اور مینٹیننس کی تربیت، اسپیئر پارٹس اور ریموٹ سپورٹ، طویل المدتی اپ ٹائم کے لیے۔
کاسٹنگ کی اقسام، پیداواری ہدف، موجودہ پلانٹ اور بجٹ۔
1–2 ہفتےلے آؤٹ، آلات کی فہرست، ٹیکٹ کا حساب اور سرمایہ کاری کا تخمینہ۔
2–4 ہفتےآلات کی تیاری، فیکٹری ٹیسٹنگ اور پری ایکسیپٹنس۔
10–16 ہفتےسائٹ پر تنصیب، مربوط کمیشننگ اور آزمائشی پیداوار۔
4–8 ہفتےآپریٹر کی تربیت، اسپیئر پارٹس اور ریموٹ سپورٹ۔
جاری* تخمینی شیڈول؛ اصل وقت پروجیکٹ کے دائرہ کار، کنفیگریشن اور سائٹ کے حالات پر منحصر ہے۔