 中铸智能ZOOMZU
Nhận báo giá
中铸智能ZOOMZU
Nhận báo giá
Từ thiết kế bố trí và chọn thiết bị đến lắp đặt, chạy thử và đào tạo vận hành — một đội ngũ chịu trách nhiệm toàn bộ dây chuyền, để xưởng đúc của bạn khởi động sản xuất đúng kế hoạch.
Bắn cát trên-dưới hoặc bắn cát bên; độ cứng khuôn 85–95 B.
Xe trung chuyển và thiết bị rót đồng bộ với làm nguội.
Hầm làm nguội kiểm soát nhiệt độ khi rung dỡ khuôn và nhịp sản xuất.
Rung dỡ khuôn tách vật đúc và cát.
Làm sạch bề mặt, loại bỏ cát và lớp oxit.
Cát đã dùng được xử lý và quay lại vòng tuần hoàn.
Tái sinh, trộn, kiểm soát độ ẩm và nhiệt độ.
* Lịch trình tham khảo; thời gian thực tế phụ thuộc phạm vi dự án, cấu hình và điều kiện hiện trường.
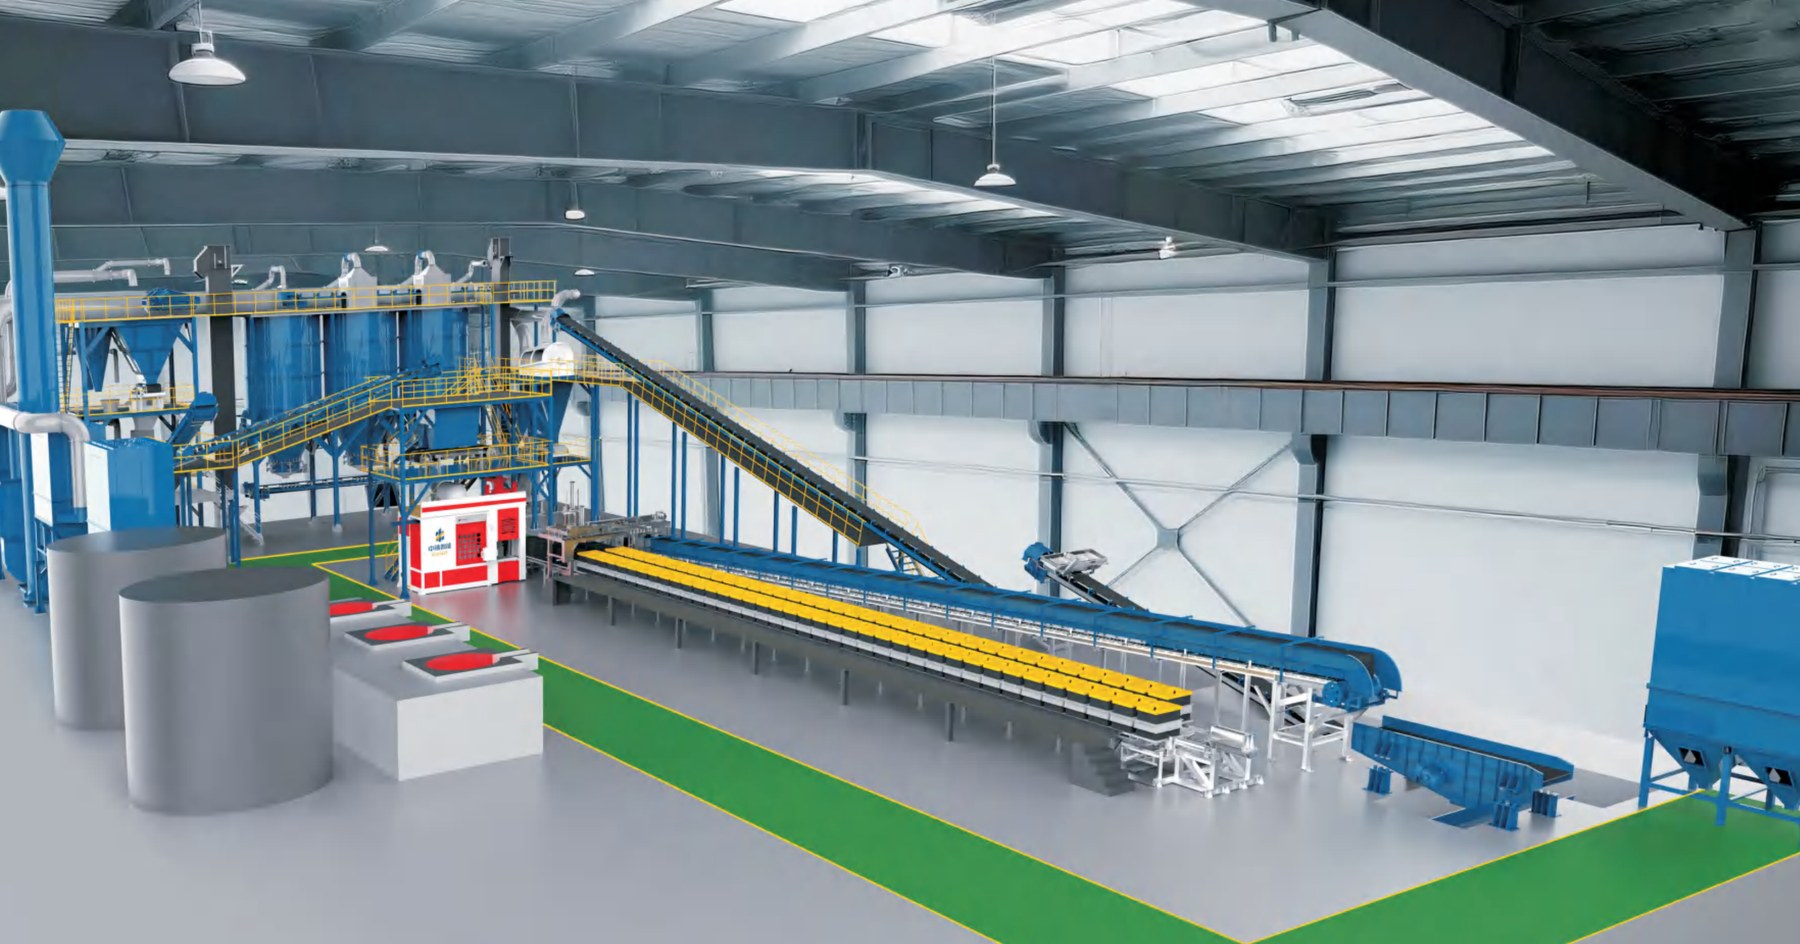
Bố trí nhà xưởng dựa trên diện tích nhà, mục tiêu sản lượng và chủng loại vật đúc, có lối bảo trì và lưu thông nội bộ.
Tạo khuôn, cát, rót, làm nguội và phun bi khớp nhau về giao diện và nhịp sản xuất.
Lắp đặt tại chỗ, chạy thử liên động và sản xuất thử cho đến khi đạt chất lượng khuôn và nhịp sản xuất.
Đào tạo vận hành và bảo trì, phụ tùng và hỗ trợ từ xa để duy trì thời gian hoạt động lâu dài.
Loại vật đúc, mục tiêu sản lượng, nhà xưởng hiện có và ngân sách.
1–2 tuầnBố trí, danh mục thiết bị, tính nhịp sản xuất và dự toán đầu tư.
2–4 tuầnSản xuất thiết bị, kiểm tra tại nhà máy và nghiệm thu trước khi giao.
10–16 tuầnLắp đặt tại chỗ, chạy thử liên động và sản xuất thử.
4–8 tuầnĐào tạo vận hành, phụ tùng và hỗ trợ từ xa.
Liên tục* Lịch trình tham khảo; thời gian thực tế phụ thuộc phạm vi dự án, cấu hình và điều kiện hiện trường.